Introducción: El choque térmico y la crisis de humedad de los fogones en otoño
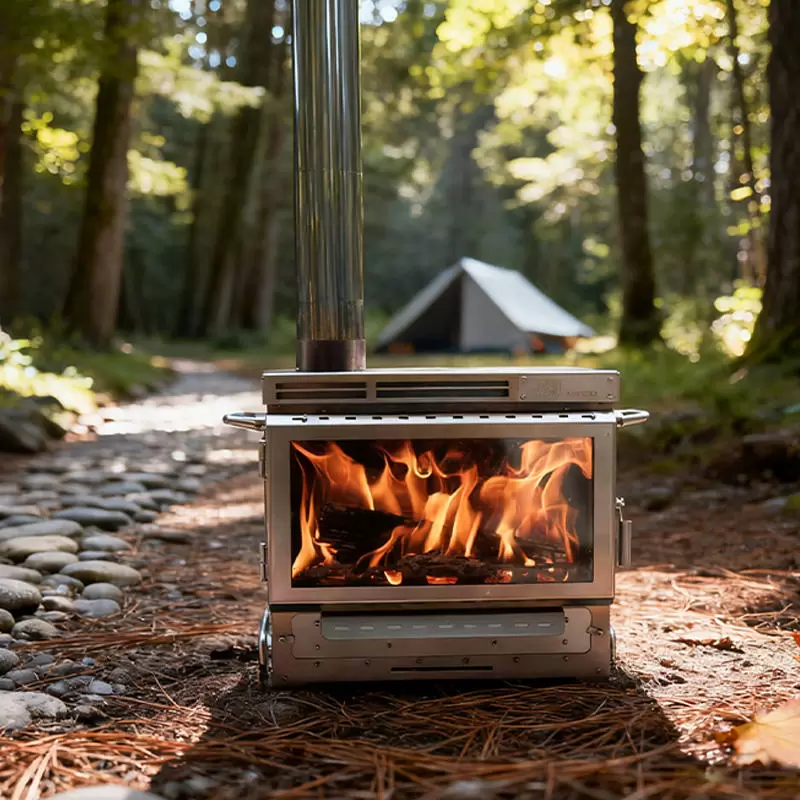
A medida que avanza el otoño, los minoristas y las cadenas de suministro de actividades al aire libre se enfrentan a un desafío estacional notorio: la rápida degradación de los fogones de acero. El clima otoñal trae una combinación brutal de lluvia helada, intenso rocío matutino y alta humedad ambiental. Cuando se enciende una hoguera, su núcleo interior alcanza rápidamente temperaturas superiores a los 600 °C, mientras que el exterior es azotado simultáneamente por aire frío y húmedo. Esta fluctuación extrema y repentina de temperatura crea un fenómeno físico altamente destructivo conocido como choque térmico.
Combinado con la agresiva humedad ambiental, el choque térmico acelera gravemente la oxidación del acero, convirtiendo rápidamente un producto nuevo en una monstruosidad oxidada. Para diseñar y ofrecer un brasero verdaderamente resistente a la oxidación , debemos mirar más allá del metal base. El campo de batalla crítico reside enteramente en el acabado del pozo de fuego . En el panorama competitivo de la fabricación de fogones para exteriores , ¿qué tratamiento de superficie sobrevive realmente a estos duros elementos otoñales: pintura líquida a alta temperatura o recubrimiento en polvo avanzado? Analicemos la solución definitiva para proteger su inventario de la intemperie.
Comprensión de la pintura líquida de alta temperatura: química, mecánica y límites
Para diseñar un pozo de fuego que pueda sobrevivir a un estrés térmico intenso y localizado, los fabricantes dependen en gran medida de la pintura de silicona de alta temperatura . Para comprender verdaderamente por qué este acabado es un estándar de la industria, debemos observar su química molecular subyacente.
Las pinturas orgánicas estándar utilizan polímeros a base de carbono que se incineran rápidamente cuando se exponen a calor extremo. Por el contrario, las pinturas líquidas de alta temperatura se formulan utilizando resinas de silicona avanzadas. La columna vertebral de estas resinas está formada por enlaces silicona-oxígeno (Si-O) altamente estables. Cuando se enciende una fogata y la temperatura interna aumenta entre 500 °C y 800 °C, estos fuertes enlaces atómicos permanecen estructuralmente intactos. Esta ingeniería química avanzada garantiza que la pintura no se volatilice, ampolle, agriete ni se desprenda bajo exposición directa a las llamas. En cambio, el calor extremo en realidad ayuda a curar aún más la pintura, horneándola hasta formar un escudo protector endurecido que sujeta firmemente el sustrato de acero en bruto.
Las ventajas mecánicas de la pintura líquida
Más allá de su resistencia química, este revestimiento resistente al calor ofrece distintas ventajas mecánicas para aparatos de calefacción para exteriores:
Distribución uniforme del calor: el perfil de aplicación de la pintura de silicona líquida es notablemente fino. Esta capa ultrafina garantiza una conductividad térmica uniforme y altamente eficiente en todo el cuerpo metálico. Al permitir que el calor se disipe de manera uniforme, se reduce significativamente el riesgo de que el acero se deforme cuando la fría lluvia otoñal golpea repentinamente la superficie del metal caliente.
Reparabilidad perfecta: desde el punto de vista minorista y de fabricación, la pintura líquida a alta temperatura es increíblemente tolerante. Los productos de acero pesado con frecuencia sufren pequeños rayones durante el envío global, el almacenamiento o las exhibiciones en el piso de venta minorista.
A diferencia de los acabados más rígidos y horneados, la pintura líquida permite retoques localizados y fáciles. Ya sea que un trabajador de una fábrica esté realizando un control de calidad o un consumidor esté usando una lata de pintura en aerosol para fogatas en casa, las microabrasiones se pueden reparar rápidamente. La pintura fresca se combina perfectamente con la capa existente, sellando inmediatamente la humedad ambiental y deteniendo el óxido antes de que comience la temporada húmeda de otoño.
La paradoja del recubrimiento en polvo: por qué el polvo estándar falla en los fogones
En la industria de muebles de exterior, el recubrimiento en polvo se comercializa intensamente como la máxima defensa contra los elementos. Si bien esto es absolutamente cierto para las sillas de jardín y las mesas de aluminio, aplicar esta misma lógica a los electrodomésticos de alta temperatura crea un enorme punto ciego tanto para los minoristas como para los consumidores. Comprender esta paradoja es crucial para evitar fallas catastróficas en los productos y proteger la reputación de su cadena de suministro.
Los límites físicos del polvo tradicional
Los acabados en polvo electrostático estándar suelen estar hechos de mezclas de polímeros de epoxi o poliéster. Durante el proceso de fabricación, estos polvos secos se pulverizan sobre el metal y luego se cuecen en un horno de curado a aproximadamente 200°C. Debido a esta base química, el límite de temperatura estándar del recubrimiento en polvo rara vez supera los 200 °C a 250 °C en aplicaciones exteriores del mundo real.
Cuando un fabricante desinformado aplica este polvo estándar a la cámara de combustión principal de un fogón, los resultados son desastrosos. Un fuego de leña crepitante genera fácilmente temperaturas centrales de más de 600 °C, más del doble de lo que el acabado está diseñado para resistir.
La anatomía del fracaso del recubrimiento
Cuando el recubrimiento en polvo estándar se enfrenta al intenso estrés térmico de un incendio activo, se produce una avería mecánica rápida e irreversible:
Carbonización: El calor extremo quema instantáneamente las resinas epoxi o poliéster. El acabado suave y vibrante se degrada físicamente hasta formar una corteza quebradiza y carbonizada.
Formación de ampollas y descamación: a medida que los enlaces químicos del polímero se desintegran por completo, el recubrimiento se separa violentamente del sustrato de acero. Este choque térmico provoca un desprendimiento masivo del fogón , donde grandes escamas del acabado endurecido simplemente se caen después de solo uno o dos incendios nocturnos.
El catastrófico ciclo del óxido
Una vez que el revestimiento se ampolla y se pela, el acero en bruto que se encuentra debajo queda completamente indefenso contra el duro y húmedo clima otoñal. La lluvia fría y el intenso rocío de la mañana evitan fácilmente el acabado roto, atrapando la humedad directamente contra el metal. Esto provoca una oxidación agresiva y profunda del acero con recubrimiento en polvo . La oxidación se desliza rápidamente debajo del polvo intacto restante, burbujeando en la superficie y destruyendo la integridad estructural del pozo de fuego en cuestión de semanas.
En última instancia, especificar un recubrimiento en polvo estándar para la zona de combustión de un fogón no es una medida de ahorro de costos: es una receta garantizada para una oxidación rápida y un aumento en las tasas de devolución de los clientes.
La alternativa premium: recubrimiento en polvo de alta temperatura desmitificado
Para las marcas de exteriores de alta gama que buscan eliminar las vulnerabilidades de los acabados estándar, la tecnología avanzada ofrece una solución poderosa: el recubrimiento en polvo a alta temperatura. Este proceso de fabricación especializado cierra la brecha entre una defensa estructural robusta y una resistencia térmica extrema, proporcionando un acabado para fogones OEM verdaderamente profesional .
A diferencia de los polvos poliméricos tradicionales que se carbonizan y fallan en umbrales bajos, estos recubrimientos industriales de primera calidad están formulados como una capa en polvo a base de silicona . Al mezclar químicamente resinas de silicona avanzadas directamente en la matriz del polvo, los ingenieros de materiales han elevado con éxito la estabilidad térmica del acabado. Este compuesto híbrido puede soportar cómodamente temperaturas operativas continuas que oscilan entre 400 °C y 600 °C sin sacrificar su unión mecánica al sustrato de acero.
Lo mejor de ambos mundos con estrictos controles de proceso
Este revestimiento innovador ofrece un equilibrio excepcional de propiedades protectoras:
Carcasa mecánica superior: conserva el grosor característico, la resistencia al impacto y la durabilidad a prueba de rayones de los recubrimientos en polvo estándar. Esta resistente armadura protege fácilmente el brasero de daños accidentales durante el envío, la manipulación brusca y el almacenamiento al aire libre.
Defensas térmicas excepcionales: la silicona integrada permite que el acabado se expanda y contraiga uniformemente durante ciclos de calor intensos, evitando por completo la formación de ampollas y descamaciones que afectan a las alternativas de menor calidad.
Sin embargo, lograr este nivel de rendimiento exige una configuración de fabricación muy sofisticada. La aplicación de un recubrimiento en polvo a alta temperatura requiere estrictos protocolos de horneado de varias etapas dentro de hornos de curado industriales. La química de reticulación de los polvos con infusión de silicona dicta que los hornos deben mantener temperaturas elevadas y precisas durante períodos prolongados. Si la calibración térmica de fábrica fluctúa incluso unos pocos grados, el recubrimiento no curará lo suficiente, lo que dará como resultado un acabado quebradizo que fallará en el campo. En consecuencia, sólo las fábricas OEM de primer nivel con controles térmicos avanzados pueden ejecutar con éxito este tratamiento premium, lo que lo convierte en el sello distintivo de los aparatos de calefacción exterior de élite resistentes a la intemperie.
Cara a cara: resistencia a la corrosión contra hojas mojadas y lluvia de otoño
El otoño es una estación hermosa, pero presenta un enemigo oculto y altamente corrosivo a los productos de acero para exteriores: las hojas húmedas en descomposición. Cuando las hojas húmedas de otoño inevitablemente se acumulan dentro de un brasero, no solo atrapan el agua estancada contra el metal. A medida que se descomponen, estas hojas liberan ácidos tánicos, compuestos orgánicos agresivos que corroen activamente el acero. Para garantizar una verdadera protección contra la corrosión en climas húmedos , tenemos que comparar cómo nuestros dos acabados premium manejan físicamente este ambiente hostil y ácido.
Pintura líquida: el escudo fino
Como se mencionó, la pintura líquida de silicona de alta temperatura está diseñada para aplicarse en capas excepcionalmente delgadas, que generalmente miden entre 20 y 40 micrones de espesor. Si bien este perfil ultrafino es fantástico para una conductividad térmica uniforme y para prevenir la deformación por calor, es una vulnerabilidad a la hora de combatir la humedad ambiental. Como barrera física, es relativamente frágil. Si un pozo de fuego se deja descubierto y se somete a un remojo prolongado bajo hojas húmedas y ácidas, la humedad eventualmente impregnará este delgado escudo y alcanzará el acero en bruto que se encuentra debajo.
Recubrimiento en polvo: la armadura pesada
El recubrimiento en polvo de alta temperatura adopta exactamente el enfoque opuesto, actuando como una armadura estructural gruesa para el pozo de fuego. Aplicado en espesores robustos que oscilan entre 60 y 120 micras, crea una barrera increíblemente densa y no porosa. Esta carcasa de alta resistencia bloquea eficazmente la humedad ácida de las hojas en descomposición y las tormentas de otoño, sellando completamente el acero en bruto que se encuentra debajo de los elementos.
Los datos: pruebas estandarizadas de niebla salina
Para cuantificar objetivamente esta diferencia, los ingenieros se basan en la rigurosa evaluación del acabado del metal mediante la prueba de niebla salina (ASTM B117). En estas cámaras de prueba altamente controladas, el metal recubierto se chorrea con una niebla salina continua y altamente corrosiva para simular años de dura intemperie al aire libre.
Los datos separan claramente los dos métodos:
Pintura líquida: Las pinturas líquidas estándar de alta temperatura generalmente comienzan a fallar y muestran óxido rojo visible entre 200 y 300 horas de exposición continua a la niebla salina.
Recubrimiento en polvo: Los recubrimientos en polvo de alta temperatura de primera calidad, gracias a su espesor robusto, sobreviven habitualmente entre 500 y 800 horas antes de mostrar signos de oxidación.
En última instancia, si está buscando maximizar la longevidad del brasero de patio en climas húmedos y con muchas hojas, el espesor superior del recubrimiento en polvo de alta temperatura gana la batalla ambiental sin dudas.
El paso crucial invisible: pretratamiento y pruebas de adherencia
Al evaluar los aparatos de calefacción para exteriores, los compradores, naturalmente, se centran en el revestimiento final. Sin embargo, el verdadero secreto para sobrevivir a los duros y húmedos otoños reside en un proceso de fábrica completamente invisible. En la fabricación de élite, existe una regla de oro tácita: un acabado exitoso depende en un 30% de la química del recubrimiento y en un 70% de la preparación.
Ya sea que una fábrica aplique pintura de silicona líquida o recubrimiento en polvo a alta temperatura, la causa fundamental del descamación catastrófica en ambientes húmedos es casi siempre la misma: eliminación incompleta de aceite y óxido antes de aplicar el recubrimiento.
La base de la longevidad
Para garantizar una durabilidad a largo plazo, un riguroso protocolo de pretratamiento de la superficie metálica es absolutamente no negociable. Antes de que cualquier pintura o polvo entre en contacto con el metal, la materia prima debe estar completamente despojada de oxidación microscópica, grasa de fabricación y cascarilla de laminación.
Las instalaciones OEM de primer nivel logran esto mediante un agresivo chorro de arena o granallado de componentes de acero. El objetivo es cumplir sistemáticamente el estricto estándar internacional de limpieza Sa2,5. Este proceso abrasivo no sólo purifica el metal sino que también crea un perfil microtexturizado que le da "dientes" al acero. Esto permite que el revestimiento posterior se ancle físicamente profundamente en la superficie del acero en lugar de simplemente asentarse encima de ella.
Demostrando el vínculo
¿Cómo saber si una fábrica realmente realizó correctamente este paso invisible? Pruebas el agarre mecánico. Antes de que se apruebe el envío global de cualquier lote de fogones, debe pasar la rigurosa prueba de adhesión cruzada (ASTM D3359).
Durante este control de calidad obligatorio, los ingenieros de la fábrica utilizan una cuchilla especializada para cortar un patrón de rejilla preciso en lo profundo del acabado curado. Luego se aplica una cinta industrial de alta resistencia sobre la rejilla y se arranca rápidamente. Si el pretratamiento fue defectuoso, el recubrimiento se desprenderá fácilmente con la cinta. Si pasa, demuestra que el acabado se ha adherido permanentemente al sustrato de acero, lo que garantiza que nunca se ampollará ni se pelará cuando lo golpeen las fuertes y heladas lluvias otoñales.
Análisis de costos y ganancias: inversión inicial en fábrica versus recargo unitario
For B2B buyers and retail procurement teams, translating technical specifications into commercial viability is the final, crucial step. Understanding the exact fire pit manufacturing cost requires looking past the raw materials and analyzing the actual factory-floor economics of both coating processes.
The Economics of Liquid Paint Lines
High-temperature liquid paint systems present a remarkably low barrier to entry for manufacturing facilities. The equipment required is standard, and production scheduling is highly flexible. Because of this, the unit surcharge added to your invoice for a liquid paint finish remains relatively low, making it highly attractive for agile brands running smaller, diverse batches.
However, there is a hidden commercial drawback: liquid spray paint application inherently suffers from high raw material waste due to volatile overspray. While the factory setup is cheap, the consumable cost per unit remains steadily high, regardless of your order size.
The Economics of High-Temp Powder Coating
Conversely, establishing a premium high-temperature powder coating line requires a massive upfront capital investment from the factory. It necessitates an expensive matrix of advanced electrostatic spray guns and highly calibrated, energy-intensive curing tunnel ovens.
If your minimum order quantity (MOQ) is low, amortizing these heavy setup costs makes the unit price prohibitively expensive. However, this equation flips entirely during large-scale manufacturing. Once a massive order is on the line, the fully automated nature of powder coating and its near-zero material waste—since excess dry powder can be reclaimed and reused—trigger massive production scale economies. At high volumes, the overall comprehensive cost plummets.
Ultimately, your order volume directly dictates your wholesale custom fire pit price. If you are testing a new market with low MOQs, liquid paint preserves your profit margins. But if you are supplying a nationwide retail rollout, investing in the automated efficiency of high-temperature powder coating delivers the ultimate balance of premium durability and maximized long-term ROI.
The Smart Hybrid Strategy: Combining Both Finishes for Optimal ROI
For cross-border e-commerce brands looking to maximize profit margins without sacrificing durability, a one-size-fits-all coating approach is rarely the answer. The smartest move in modern fire pit product design is utilizing a strategic compromise that places the right materials exactly where they are needed.
By adopting a hybrid metal finishing strategy, manufacturers can perfectly balance thermodynamics with financial reality:
El quemador (pintura líquida de alta temperatura): la cámara de combustión interna es la zona térmica cero. Al aplicar aquí una pintura de silicona líquida a alta temperatura a 800°C, se ataca directamente el calor extremo y localizado del fuego. Esta capa delgada y resistente garantiza que el núcleo sobreviva a un intenso choque térmico sin agrietarse ni pelarse bajo llamas directas.
La base y los protectores exteriores (recubrimiento en polvo estándar): Los componentes exteriores, como las patas, la base y los anillos de malla de seguridad, rara vez alcanzan temperaturas extremas, pero son los más afectados por el abuso ambiental. Para estas partes exteriores, lo ideal es utilizar una capa de polvo estándar, gruesa, resistente a los rayos UV y a la lluvia. Esta armadura pesada combate fácilmente las hojas de otoño húmedas y ácidas, las tormentas de nieve y los rayones mecánicos al ser arrastrados por un patio de concreto.
La implementación de este método de doble recubrimiento es el truco comercial definitivo para las adquisiciones minoristas. Coloca la protección térmica altamente especializada solo en la zona del incendio y, al mismo tiempo, confía en un recubrimiento en polvo resistente y asequible para el marco exterior. Esto crea una solución de cadena de suministro altamente rentable , que reduce drásticamente su presupuesto general de materiales y, al mismo tiempo, ofrece un producto superior que sobrevive sin esfuerzo tanto al fuego como al duro clima otoñal.
Riesgos de logística y embalaje: prevención de rayones en tránsito
Sobrevivir en la fábrica es sólo la mitad de la batalla; sus productos todavía tienen que cruzar el océano. En la logística mayorista B2B , la dura realidad del transporte marítimo internacional, que implica una alta humedad en los contenedores y una vibración mecánica implacable, representa una enorme amenaza para los acabados metálicos frescos.
La pintura líquida a alta temperatura conlleva una vulnerabilidad logística única. Si bien es altamente resistente al calor, la dureza de su superficie a menudo no alcanza su pico absoluto hasta que el consumidor final lo somete a una "primera quemadura". Durante semanas en un contenedor de envío húmedo y que se balancea, este estado inicial ligeramente más suave hace que la pintura sea susceptible a microarañazos o incluso a que se pegue físicamente a su propia caja de cartón. Por el contrario, el recubrimiento en polvo se hornea y endurece completamente antes de salir del horno de curado, lo que ofrece una enorme ventaja natural contra la fricción y la abrasión por tránsito.
Independientemente del acabado que especifique, la prevención agresiva de daños durante el envío no es negociable. Para garantizar que su inventario llegue listo para la venta al por menor, su socio fabricante debe cumplir con un estricto estándar internacional de embalaje de transporte . Esto significa deshacerse de los materiales endebles y aislar completamente el fogón utilizando cajas de cartón corrugado de 5 capas de alta resistencia, reforzadas estructuralmente con protectores de bordes de espuma EPE (algodón perlado) de alta densidad y cortados a medida.
Conclusión: conseguir el acabado adecuado para fogatas para su catálogo 2026
En última instancia, no existe un acabado universalmente perfecto para fogatas, solo la solución óptima adaptada a los desafíos climáticos y al presupuesto comercial específicos de su mercado objetivo. Ya sea que su catálogo 2026 requiera la resiliencia térmica de la pintura líquida o la armadura resistente del recubrimiento en polvo de alta temperatura, Inbestcamp ofrece la solución de fabricación definitiva.
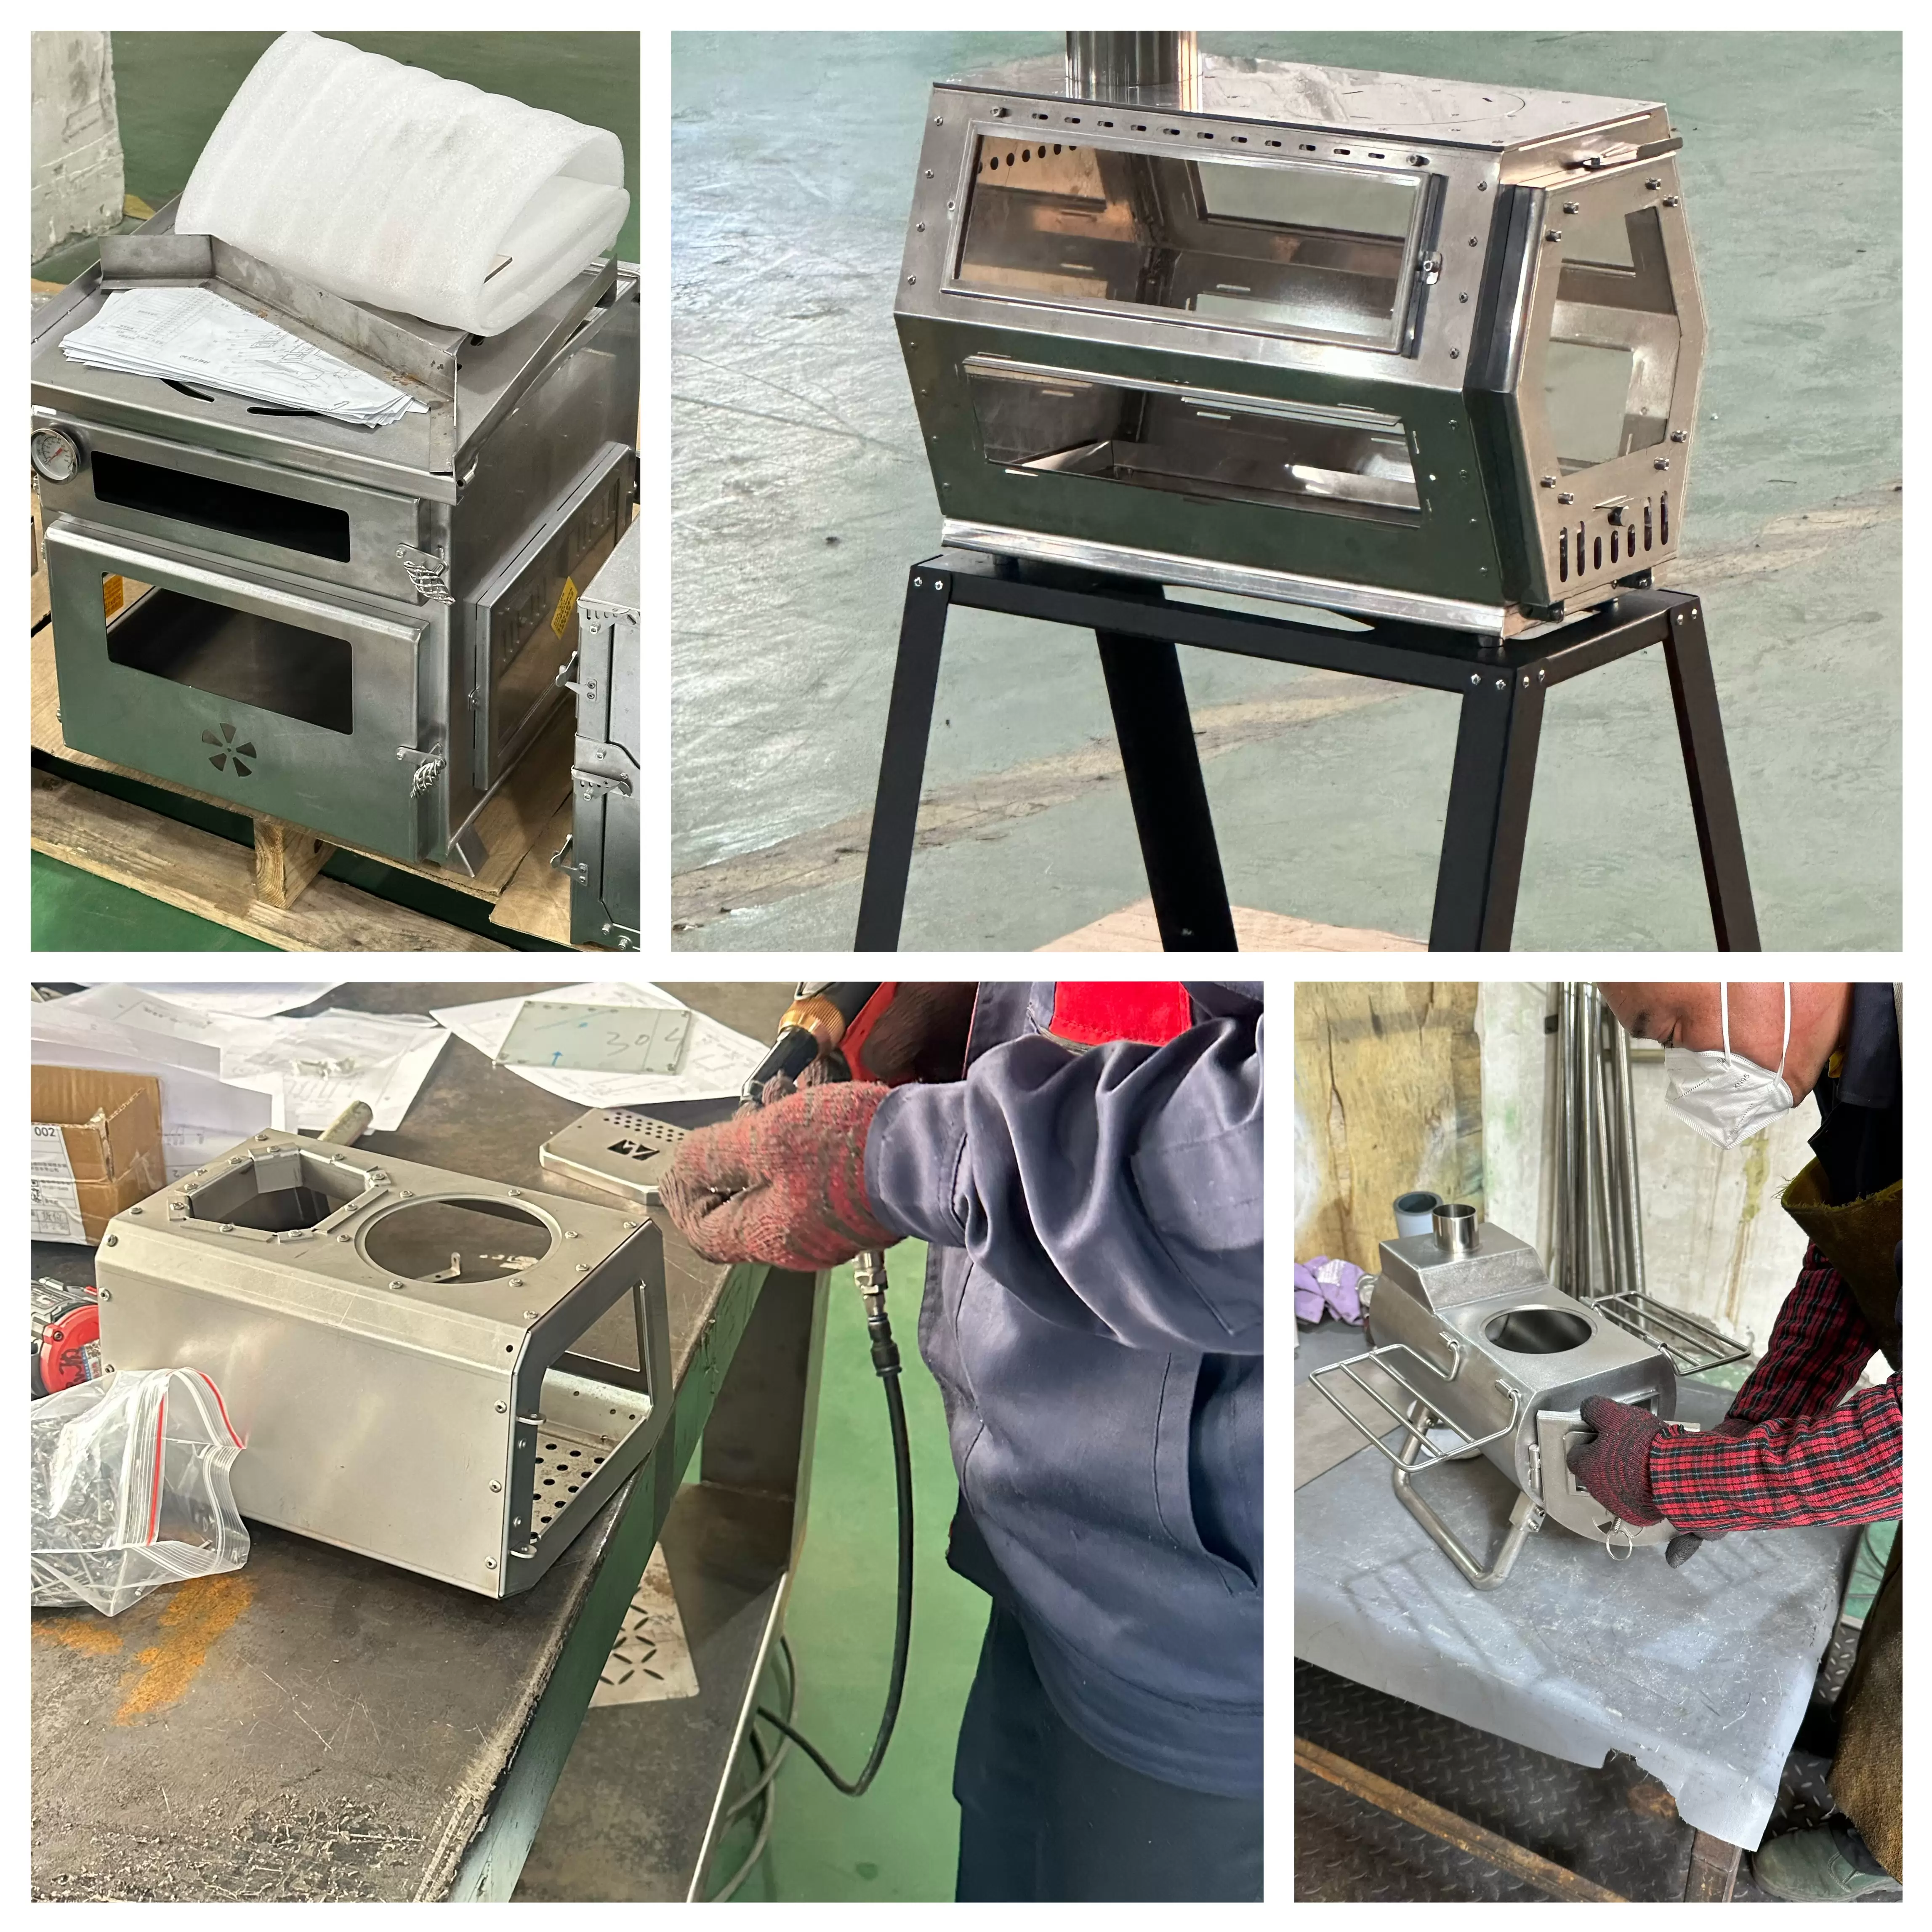
Equipados con líneas de producción duales completas e independientes para pintura y polvo, sistemas avanzados de pretratamiento de granallado Sa2.5 y rigurosos protocolos de prueba de niebla salina, capacitamos a los compradores globales para asegurar con confianza el mercado de calefacción exterior de alta calidad.
[Obtenga una consulta gratuita sobre materiales y tratamiento de superficies ahora]
Contacta con Inbestcamp:
Sitio web: www.inbestcamp.com
Correo electrónico: jixun@inbestcamp.com
WhatsApp: +86 18952711721
 en
 ja
 ko
 zh
 es
 ru
 fr
 ar
 pt
 tr
 nl
 it
 de
 REVISTA RELACIONADA
 Deja un mensaje